CSTR厌氧反应器
面对酒精、淀粉、屠宰、养殖、食品加工等高浓度、难生化前处理的有机废水,以及市政污泥、餐厨垃圾的减量化处置,传统好氧工艺能耗高、污泥产量大。CSTR(Continuous Stirred Tank Reactor,完全混合式厌氧反应器)以"全混搅拌 + 中温/高温厌氧消化 + 沼气能源回收"为核心,在密闭罐体内将有机物转化为清洁能源沼气,实现"降污染"与"产能源"双重收益。
一、产品定位
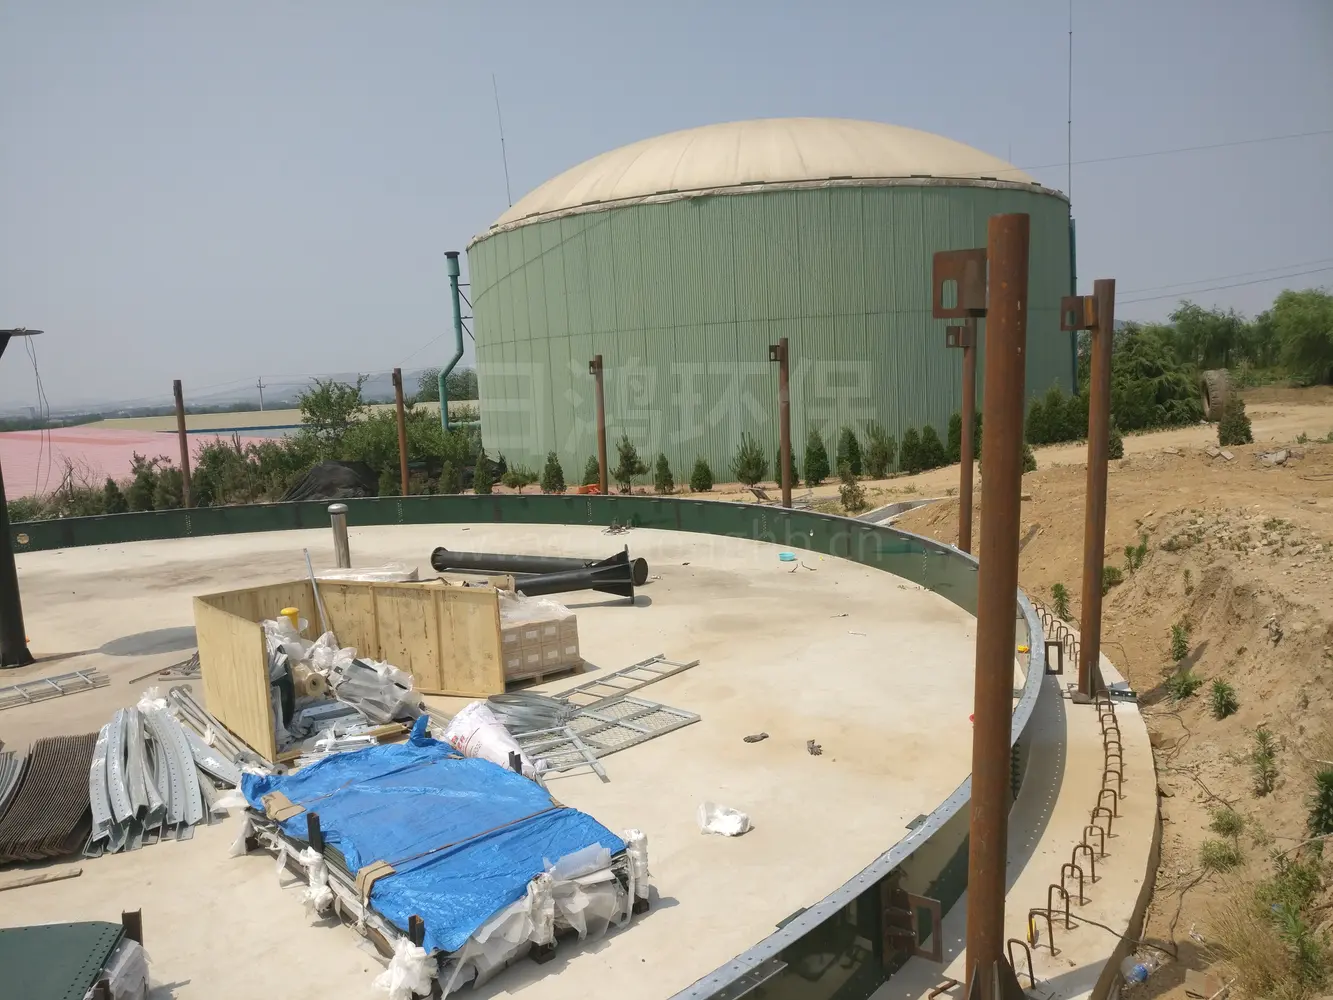
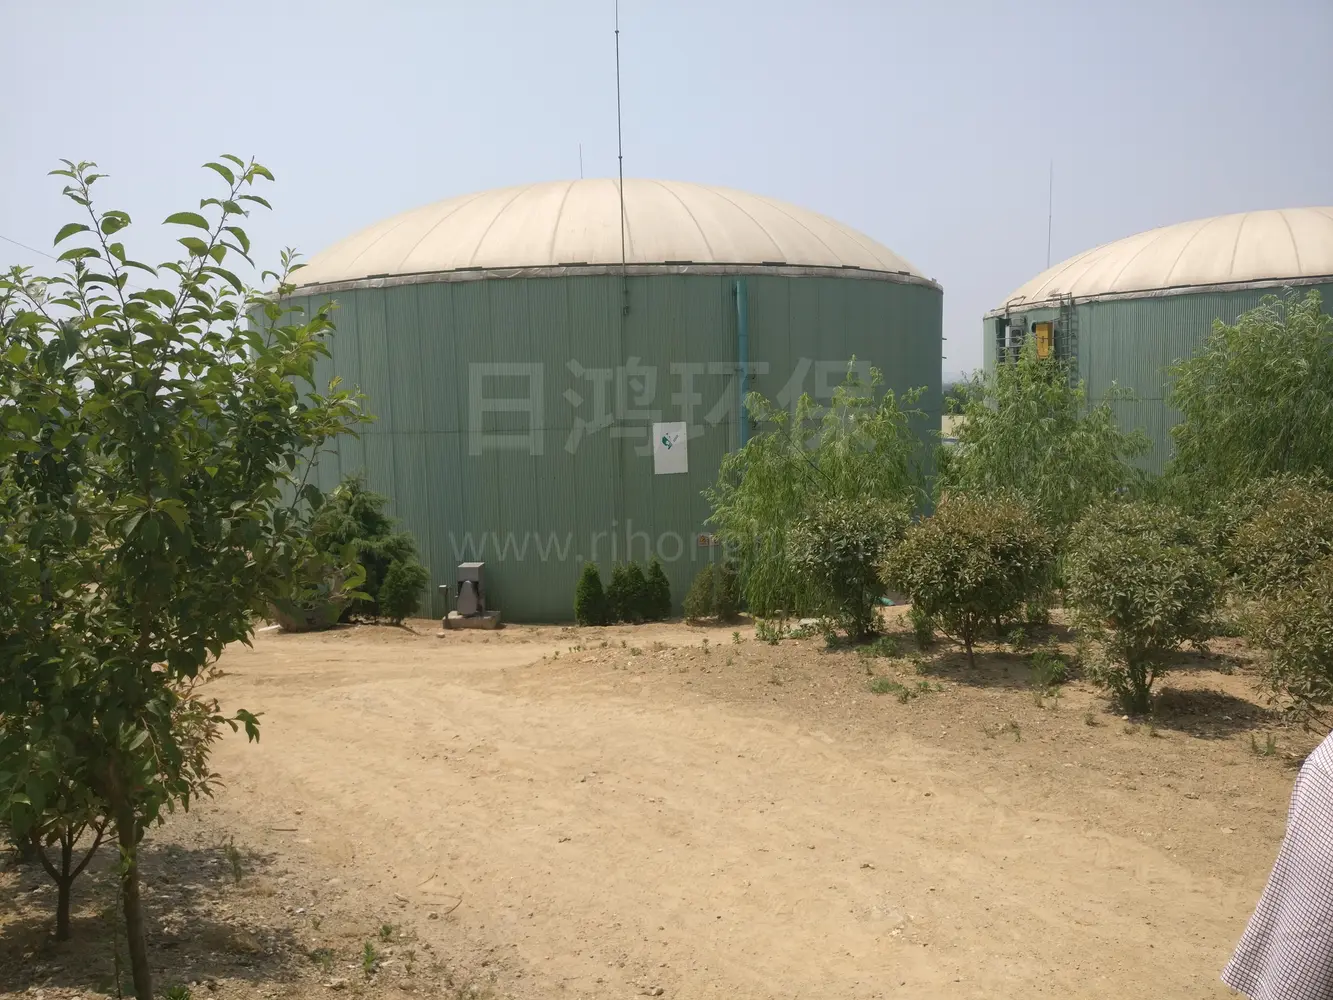
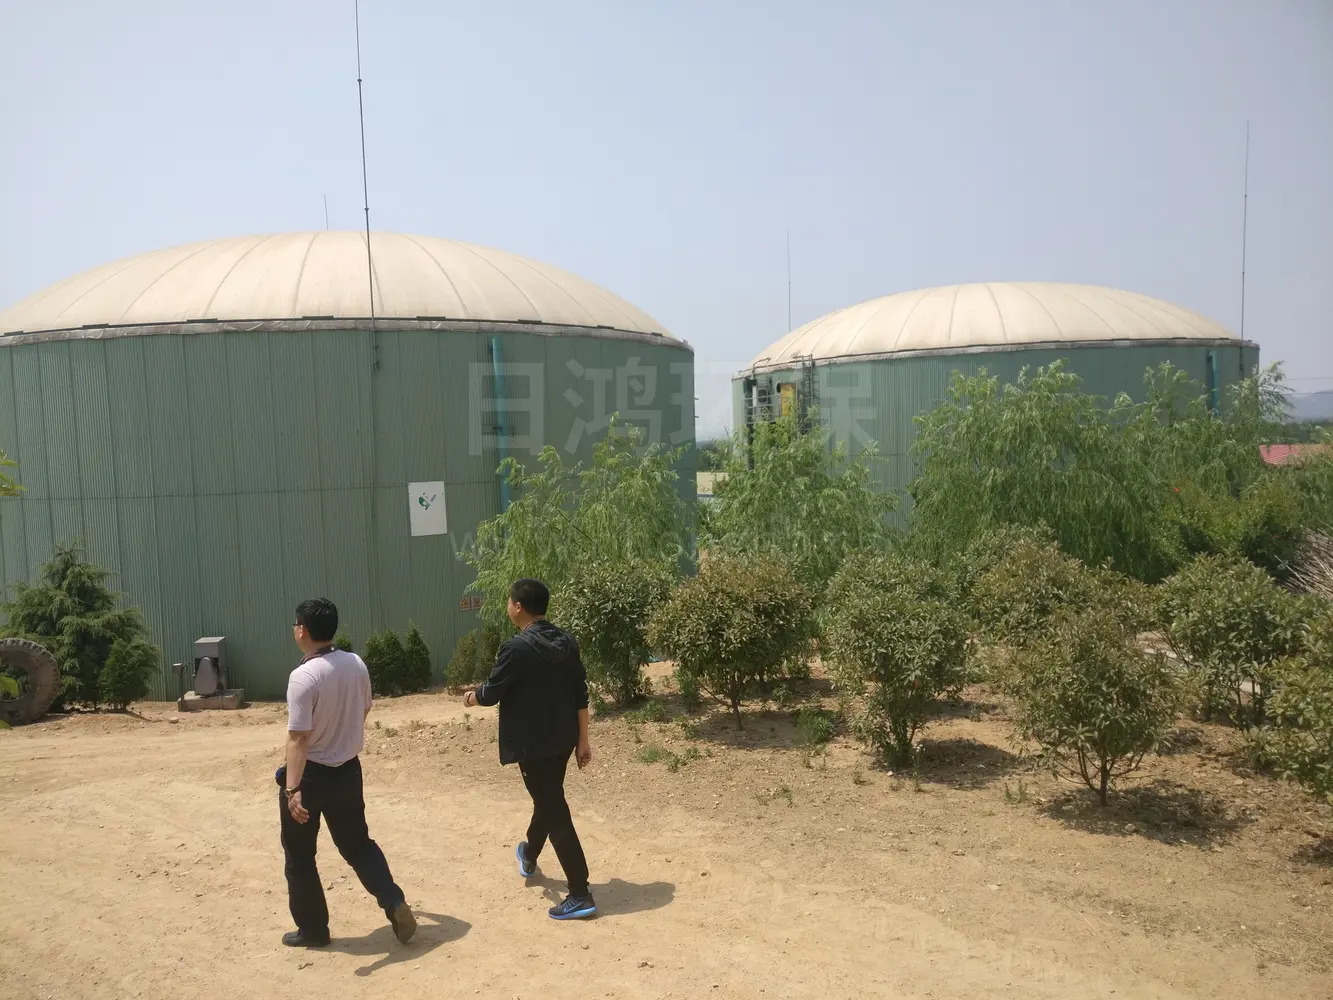
CSTR 厌氧反应器是一种连续进出水、全罐均匀混合的厌氧消化设备。废水(或污泥)与厌氧微生物在罐内通过搅拌始终保持充分接触,有机物被厌氧菌群降解并产生沼气。设备通常配加热保温系统、搅拌系统、沼气收集与稳压装置,可地上立式罐或地下混凝土池形式布置,是中高浓度有机废水处理与污泥/有机固废厌氧消化的主流装备之一。与 UASB 等上流式反应器相比,CSTR 不依赖颗粒污泥与三相分离器,对悬浮物与黏性物料耐受性更好,更适合含固率高、水质波动大的物料。
二、工作原理(简述)
进料混合:高浓度有机废水(或污泥、餐厨浆料)经调配后连续或批次进入 CSTR 罐体,与罐内厌氧污泥充分汇合。
全混搅拌:通过机械搅拌、沼气回流搅拌或水力喷射等方式使罐内物料均匀混合,避免分层与短流,保证微生物与底物充分接触。
厌氧消化降解:在密闭、控温(中温约 35℃ 或高温约 55℃)条件下,厌氧菌群经水解—酸化—产氢产乙酸—产甲烷逐级将有机物转化为沼气(CH₄ 为主)。
沼气收集:产生的沼气经顶部气罩收集,经水封/稳压后送入储气柜或净化利用系统,可作为锅炉燃料、发电或并入管网。
出料分离:消化后的混合液由罐底或上部溢流排出,经后续沉淀或固液分离,上清液进入后处理,沼渣外运或进一步利用。
加热与循环:系统通过盘管/夹套加热维持消化温度,部分料液回流以稳定负荷,整套过程由 PLC 自动控温、控搅、控压。
流程示意:进料 → 全混搅拌 → 厌氧消化产沼气 → 沼气收集利用 → 出料分离 → 加热循环回流,全程密闭控温、连续稳定运行。
三、核心优势
① 全混充分接触物料始终均匀混合,无死区、抗冲击,对高 SS、黏性物料耐受性强。
② 能源回收产沼气有机物转化为沼气(CH₄ 50–70%),可发电/供热,抵消运行能耗甚至盈余。
③ 减量化显著污泥与有机固废大幅减量,沼渣稳定化,后续处置成本低。
④ 负荷适应广从市政污泥到酒精、淀粉、屠宰等高浓废水均可适用,容积负荷可调。
⑤ 运行稳定可靠密闭控温、搅拌均匀、PLC 自动运行,启动后管理简单、少人值守。
⑥ 结构成熟易放大罐体形式灵活(钢制/混凝土),单座容积大,工程经验丰富、扩容方便。
四、主要技术参数(典型范围参考)
项目 | 典型范围 / 说明 |
|---|---|
单座有效容积 | 100 – 5000 m³(依处理规模而定) |
搅拌方式 | 机械搅拌 / 沼气回流搅拌 / 水力喷射(可组合) |
运行温度 | 中温 33–38℃;高温 50–58℃ |
水力停留时间 HRT | 污泥/固废消化 15–40 天;高浓废水 2–10 天 |
容积负荷 | 2 – 8 kgCOD/(m³·d)(依水质与温度) |
COD 去除率 | 60% – 85%(随水质与温度) |
沼气产率 | 0.30 – 0.60 m³/kgCOD 去除 |
沼气成分 | CH₄ 50% – 70%,其余以 CO₂ 为主 |
主体材质 | 碳钢防腐 / 不锈钢 / 钢筋混凝土+防腐内衬 |
吨水电耗 | 约 0.5 – 2.0 kWh/m³(含加热,随地域与温度) |
布置形式 | 地上立式罐 / 地下混凝土池,可室内外布置 |
注:以上为典型工程范围参考值,最终以水质检测、小试/中试及具体设计为准。
五、典型应用场景
行业 / 场景 | 适用说明 |
|---|---|
酒精 / 酿酒废水 | 超高浓度有机废水,CSTR 厌氧产沼气能源回收效益显著 |
淀粉 / 制糖废水 | 可生化性好、浓度高,厌氧消化降负荷并产气 |
屠宰 / 养殖废水 | 含蛋白、脂肪、悬浮物高,全混耐受含固物料 |
食品加工废水 | 罐头、乳品、酿造等有机废水集中厌氧处理 |
市政污泥厌氧消化 | 污泥减量稳定化、产沼气,污水厂能源自给常用工艺 |
餐厨 / 厨余垃圾 | 浆料厌氧消化,与垃圾分类处置衔接 |
高浓度可生化工业废水 | 制药、化工等可生化段废水的厌氧前置降级 |
六、适用边界与选型建议
适合:高浓度、可生化性好的有机废水与有机固废(污泥、餐厨);希望"降污 + 产沼气能源回收"的项目;水质波动大、含悬浮物较多的物料。
需留意:① 低浓度废水用 CSTR 不经济,宜选 UASB 等上流式高效厌氧;② 需配套加热保温,北方尤其要重视能耗与防冻;③ 启动期需投加厌氧污泥接种,培菌周期较长;④ 出水仍含污染物,须后接好氧工艺才能稳定达标排放;⑤ 沼气系统需防爆、阻火与稳压,安全要求高;⑥ 搅拌与加热带来电耗,应结合沼气收益综合核算。
选型建议:按物料含固率、浓度与产气目标确定容积与搅拌方式;高浓废水/污泥消化优先中温,高温工况产气快但能耗更高;与后段好氧、沼液处理、沼气净化利用统筹设计。
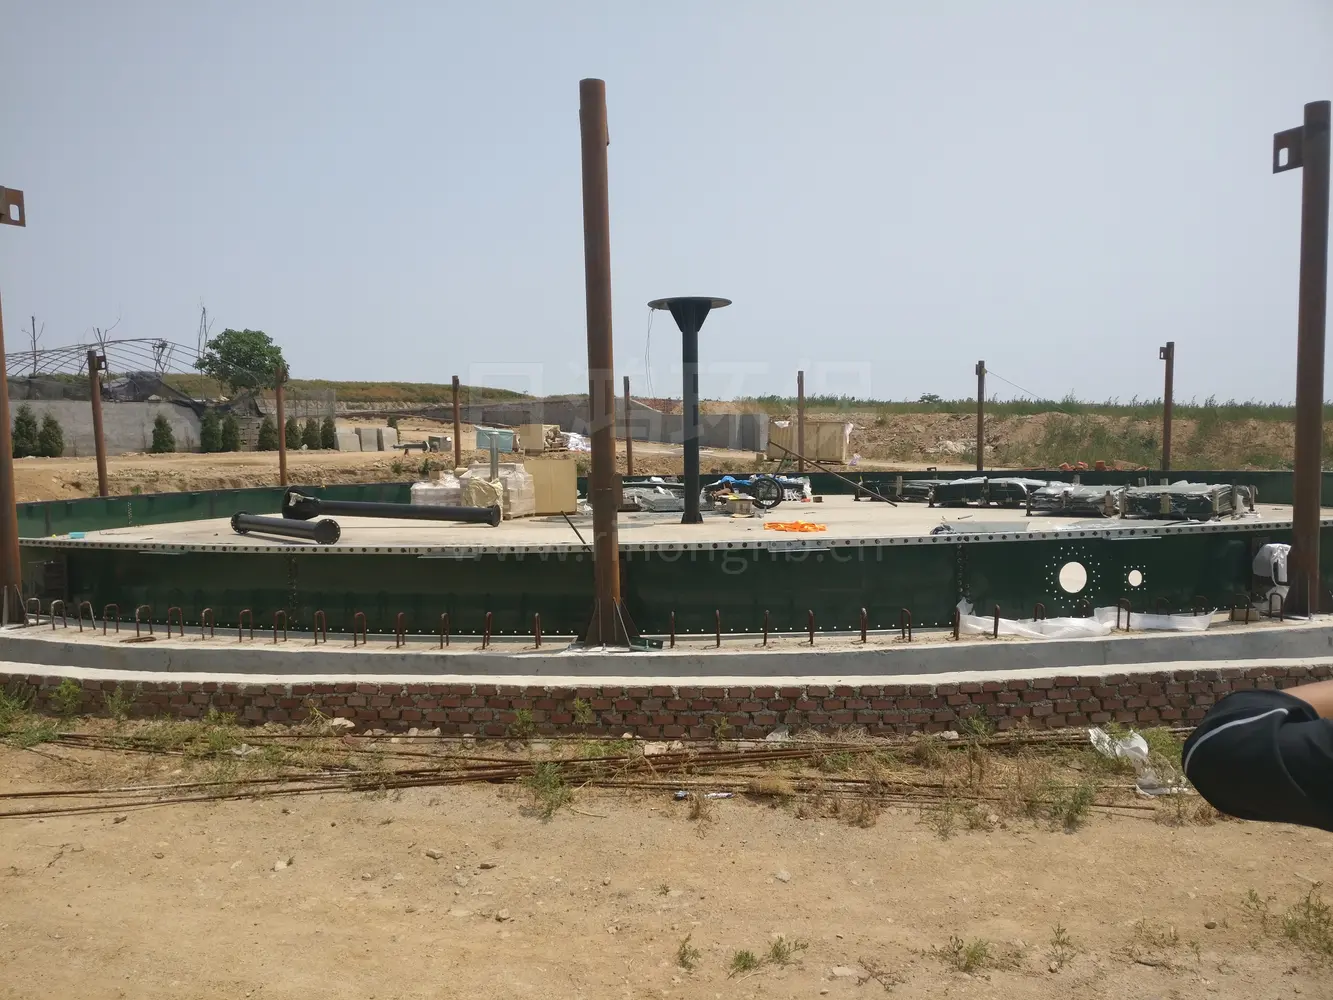
产品图片
常见问题
这套设备的价格是多少?
价格因处理规模、水质水量、材质与配置不同而异,需根据您的实际工况定制报价。我们提供免费水质检测与方案设计,确认需求后 1 个工作日内给出详细报价。
设备处理量有多大?能定制吗?
处理量可按需定制,覆盖从每天几十吨到几千吨的多种规格(如 0.5–30 m³/h 等),支持非标设计,完全根据您的进出水要求匹配。
从下单到交付需要多久?
常规设备生产周期约 2–4 周,定制工程需视规模与工艺而定。我们会在合同签订时明确交期,并按节点推进设计、制造与发货。
是否包含安装调试服务?
包含。我们提供设备安装、系统调试、人员操作培训及环保验收协助,也可根据需求提供长期运维托管服务。
售后和质保怎么保障?
提供设备质保期与 7×24 小时技术热线,质保期内非人为故障免费维修;同时提供备品备件供应和定期巡检等增值服务。
相关产品
UASB厌氧反应器
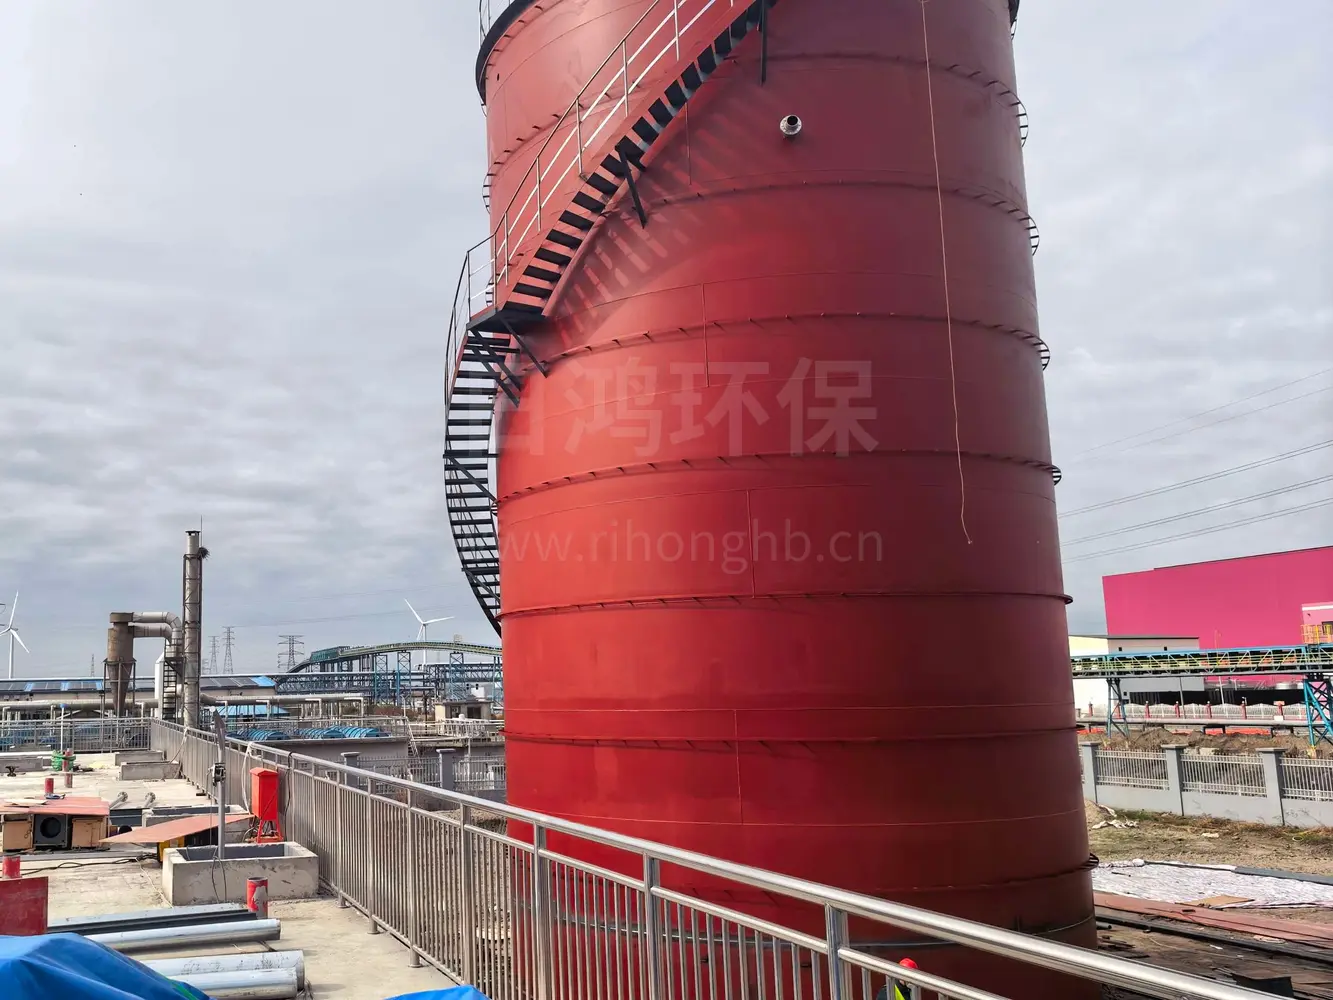
食品、酿造、养殖、造纸、发酵等行业的高浓度有机废水,若采用好氧工艺往往面临"电耗高、污泥多、运行贵"的三重压力。UASB(Upflow Anaerobic Sludge Blanket,上流式厌氧污泥床)以"高浓度颗粒污泥床 + 三相分离器 + 无需曝气"为核心,在密闭反应器内将有机物高效降解并同步回收沼气,是中高浓度有机废水"减污、降碳、产能"的优选厌氧单元。
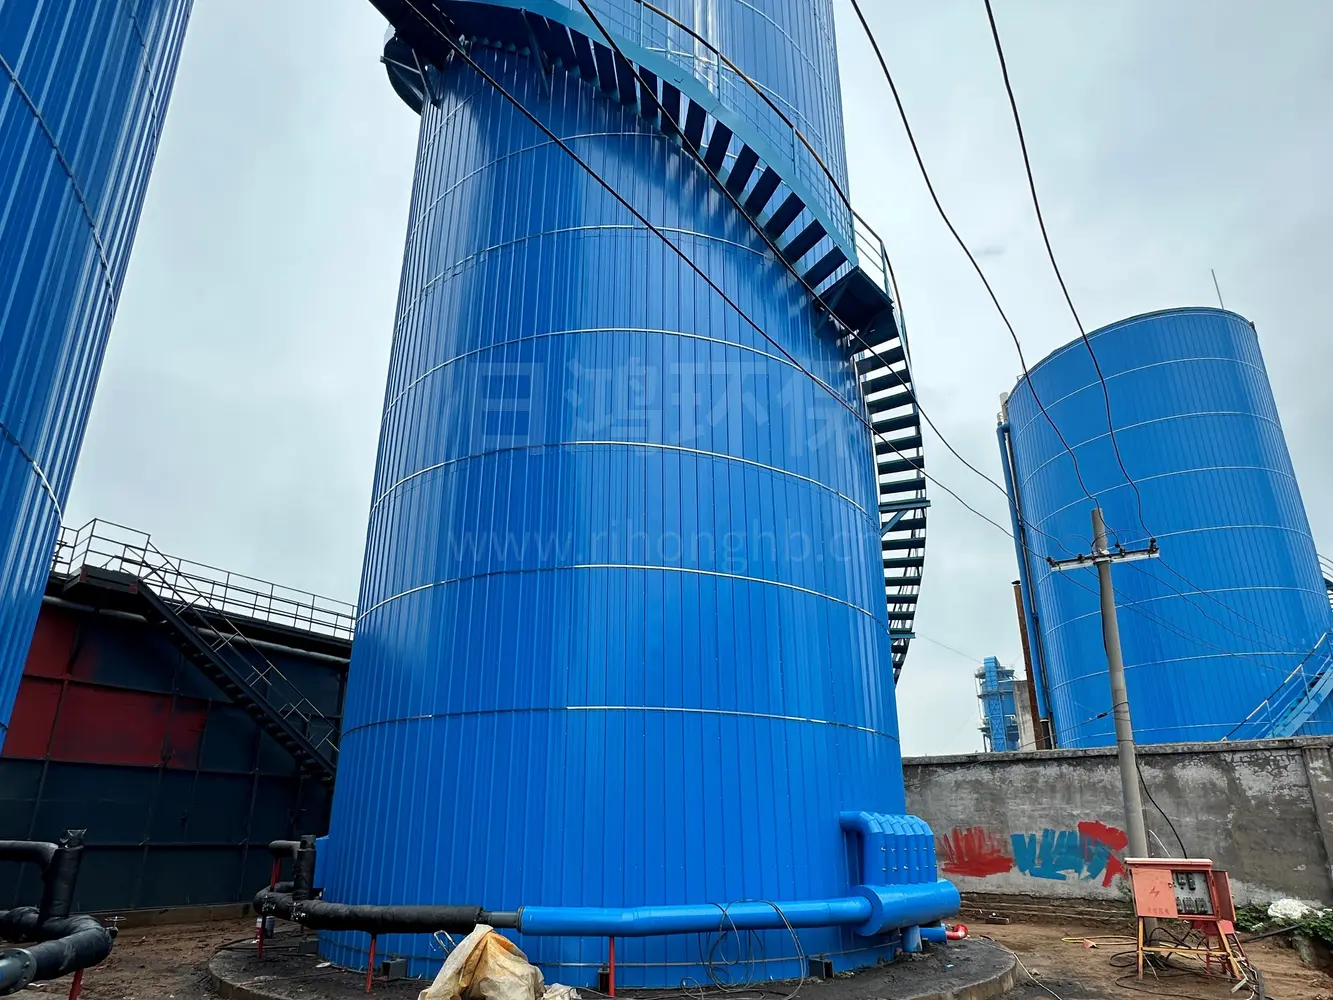
IC厌氧反应塔
当中高浓度有机废水处理既要"高负荷、小占地",又要稳定运行与能源回收,传统 UASB 已接近负荷上限。IC(Internal Circulation,内循环)厌氧反应器以"高径比罐体 + 两级反应室 + 沼气内循环"为核心,借助产气动力在反应器内部形成泥水循环,传质效率与容积负荷大幅提升,是啤酒、淀粉、造纸、化工等行业的高效厌氧首选装备。