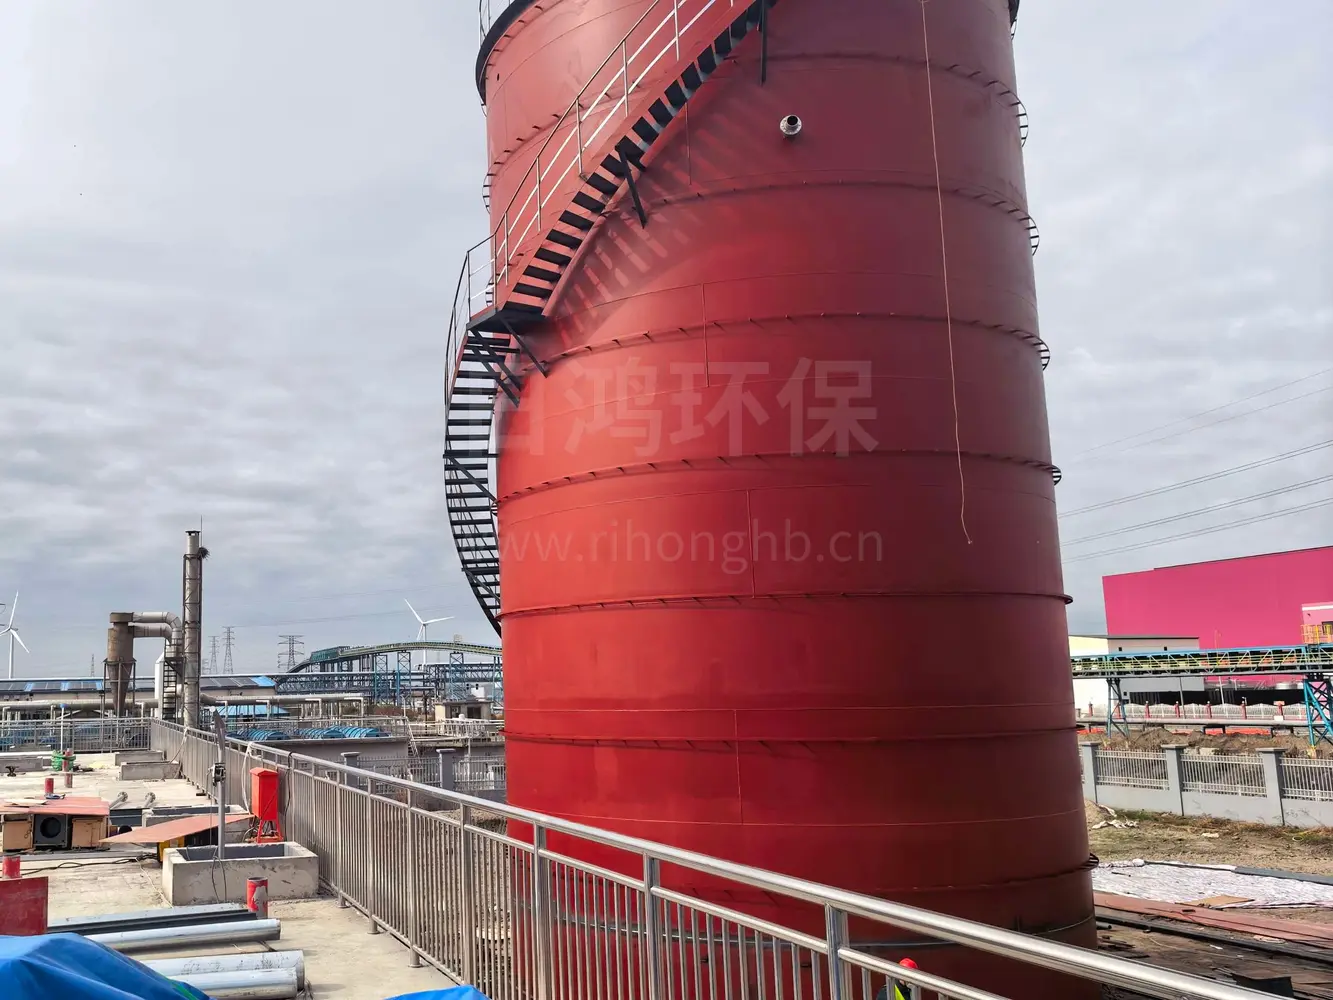
UASB厌氧反应器
食品、酿造、养殖、造纸、发酵等行业的高浓度有机废水,若采用好氧工艺往往面临"电耗高、污泥多、运行贵"的三重压力。UASB(Upflow Anaerobic Sludge Blanket,上流式厌氧污泥床)以"高浓度颗粒污泥床 + 三相分离器 + 无需曝气"为核心,在密闭反应器内将有机物高效降解并同步回收沼气,是中高浓度有机废水"减污、降碳、产能"的优选厌氧单元。
一、产品定位
UASB 是一种上流式厌氧污泥床反应器:废水自下而上穿过由高浓度厌氧颗粒污泥构成的污泥床,有机物被厌氧微生物逐级降解并产生沼气;反应器顶部设有三相分离器,将沼气、处理水与污泥高效分离——沼气收集利用、污泥截留回流、清水溢流排出。设备无填料、无曝气装置、剩余污泥量少,结构简洁、运行稳定,是中高浓度有机废水厌氧处理的主流高效装备(与 CSTR 完全混合式不同,UASB 依赖颗粒污泥与三相分离器实现高负荷、短停留)。
二、工作原理(简述)
底部均匀布水:原水经配水系统从反应器底部均匀进入,以适宜的上升流速向上流动,避免沟流与短流。
污泥床厌氧降解:废水自下而上穿过高浓度颗粒污泥床,有机物在厌氧微生物作用下被分解,生成以甲烷(CH₄)和二氧化碳(CO₂)为主的沼气。
三相分离:混合液升至顶部三相分离器,沼气被收集导出;污泥絮体依靠重力沉淀,实现气、液、固三相高效分离。
污泥截留回流:沉淀的颗粒污泥回流至床层,维持反应器内高生物量浓度,保证高负荷下的稳定去除。
沼气收集利用:收集的沼气经稳压、净化后,可用于发电、锅炉燃烧或火炬处理,实现能源回收与碳减排。
清水出水:澄清水从顶部集水槽溢流排出,进入后续好氧或深度处理单元进一步达标。
流程示意:原水 → 底部均匀布水 → 颗粒污泥床厌氧降解(产沼气) → 三相分离器(气/液/固分离) → 污泥回流 + 沼气利用 + 清水出水。
三、核心优势
① 高负荷高效率颗粒污泥床生物量大,容积负荷高,中高浓度有机废水 COD 去除率可达 80%–90% 以上。
② 无需曝气,节能显著厌氧过程不耗氧,相比好氧工艺大幅降低电耗与运行成本。
③ 产沼气,能源回收降解有机物同步产甲烷,可发电或燃烧利用,变废为能、降碳增益。
④ 剩余污泥少厌氧产泥量远低于好氧,污泥处置量与成本显著下降。
⑤ 无填料,易维护结构简单、无堵塞风险,三相分离器集分离与回泥于一体,管理便利。
⑥ 占地小,适应性强高负荷带来小占地;中温(约 35℃)效率最佳,亦可在常温条件下稳定运行。
四、主要技术参数(典型范围参考)
项目 | 典型范围 / 说明 |
|---|---|
适用 COD 浓度 | 约 1500 mg/L 以上(中高浓度有机废水) |
容积负荷(中温) | 约 5 – 15 kgCOD/(m³·d)(依水质与温度) |
水力停留时间 HRT | 数小时至数天(随浓度与设计) |
运行温度 | 中温约 30–38℃(宜 35℃±2);或常温 |
COD 去除率 | 约 80% – 90% 以上(依可生化性) |
沼气产率 | 约 0.35 – 0.5 m³/kgCOD(去除) |
沼气甲烷含量 | 约 50% – 70% |
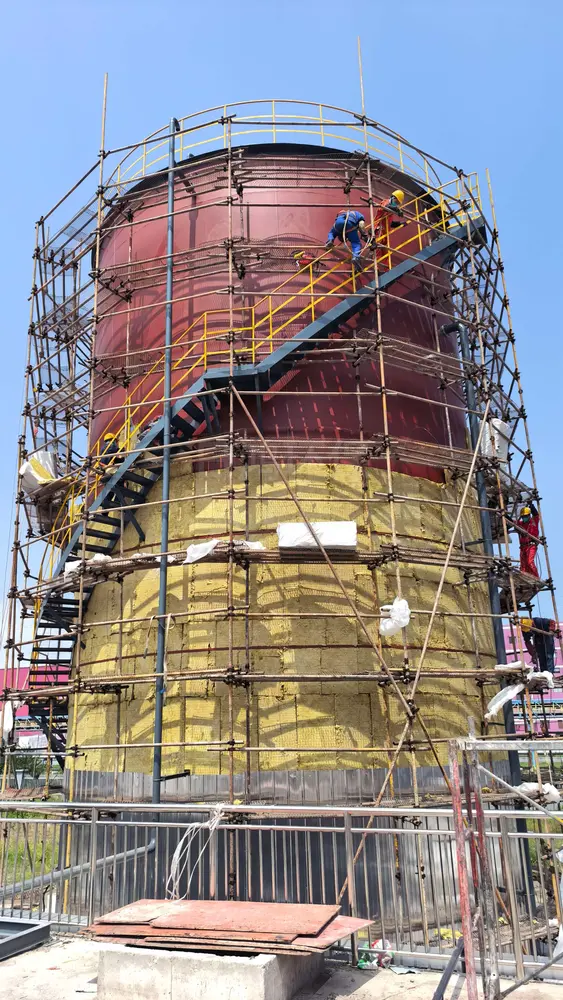
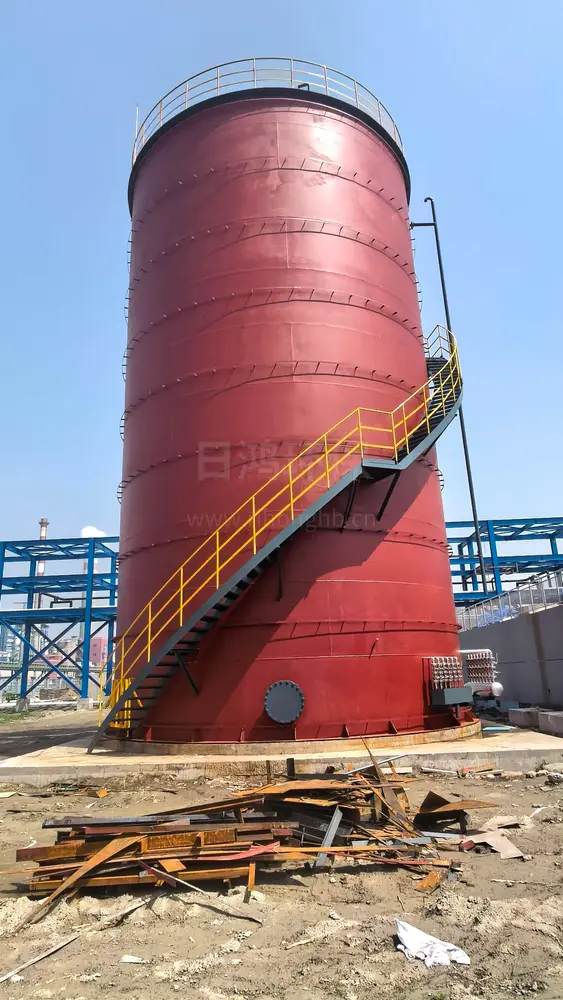
主体形式 | 钢制/混凝土反应器,配布水系统与三相分离器 |
布置形式 | 地上罐体或地下池体,可室内外布置 |
注:以上为典型工程范围参考值,实际运行受进水浓度、可生化性、温度、碱度与接种污泥等影响,具体以设计计算与启动调试确定。
五、典型应用场景
行业 / 废水类型 | 适用说明 |
|---|---|
食品 / 酿造废水 | 淀粉、制糖、啤酒、饮料等,高 COD、易降解 |
养殖 / 屠宰废水 | 高浓度有机、含悬浮物,厌氧前置降级 |
造纸 / 制浆废水 | 高浓有机,需控制抑制物浓度 |
发酵类废水 | 柠檬酸、味精、氨基酸等,可生化性好 |
部分化工 / 制药有机废水 | 可生化性良好者,需防抑制物 |
垃圾渗滤液 | 厌氧预处理,降负荷、提可生化性 |
市政污泥消化液 | 与厌氧消化、沼液处理衔接 |
六、适用边界与选型建议
适合:中高浓度、可生化性好的有机废水;希望"降污 + 产沼气能源回收"且对占地与电耗敏感的项目。"低浓度废水不经济,宜选 CSTR 等完全混合式"说法反过来:UASB 更偏中高浓、高负荷短停留场景。
需留意:① 对悬浮物(SS)、硫酸盐、氨氮及有毒抑制物较敏感,进水需做好水质调控与预处理;② 低温显著降低效率,宜保温或加热至中温运行;③ 厌氧出水仍含污染物,须衔接好氧/深度处理方可达标;④ 启动期需较长的污泥接种、驯化与颗粒化过程,应预留调试周期;⑤ 与 CSTR 区分——UASB 无搅拌、依赖颗粒污泥与三相分离器、负荷高停留短,含固/黏性物料耐受不如 CSTR。
选型建议:按进水 COD、可生化性与温度确定负荷与容积;中温运行优先;重视布水均匀性与三相分离器设计;与后段好氧、沼气净化利用统筹规划。
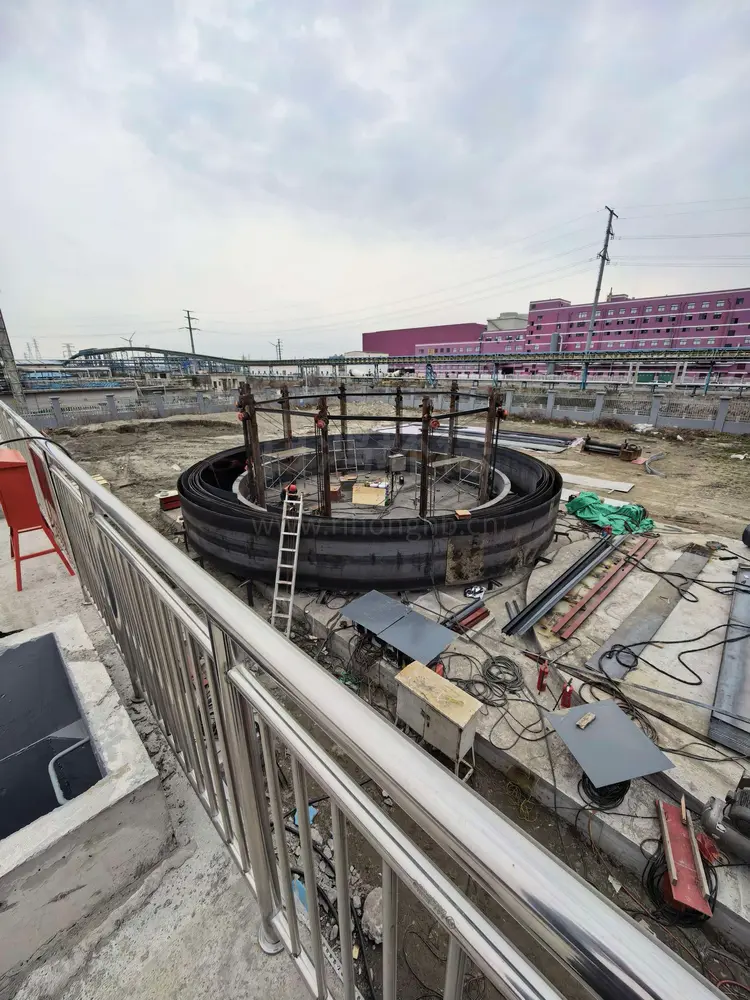
产品图片
常见问题
这套设备的价格是多少?
价格因处理规模、水质水量、材质与配置不同而异,需根据您的实际工况定制报价。我们提供免费水质检测与方案设计,确认需求后 1 个工作日内给出详细报价。
设备处理量有多大?能定制吗?
处理量可按需定制,覆盖从每天几十吨到几千吨的多种规格(如 0.5–30 m³/h 等),支持非标设计,完全根据您的进出水要求匹配。
从下单到交付需要多久?
常规设备生产周期约 2–4 周,定制工程需视规模与工艺而定。我们会在合同签订时明确交期,并按节点推进设计、制造与发货。
是否包含安装调试服务?
包含。我们提供设备安装、系统调试、人员操作培训及环保验收协助,也可根据需求提供长期运维托管服务。
售后和质保怎么保障?
提供设备质保期与 7×24 小时技术热线,质保期内非人为故障免费维修;同时提供备品备件供应和定期巡检等增值服务。
相关产品
CSTR厌氧反应器
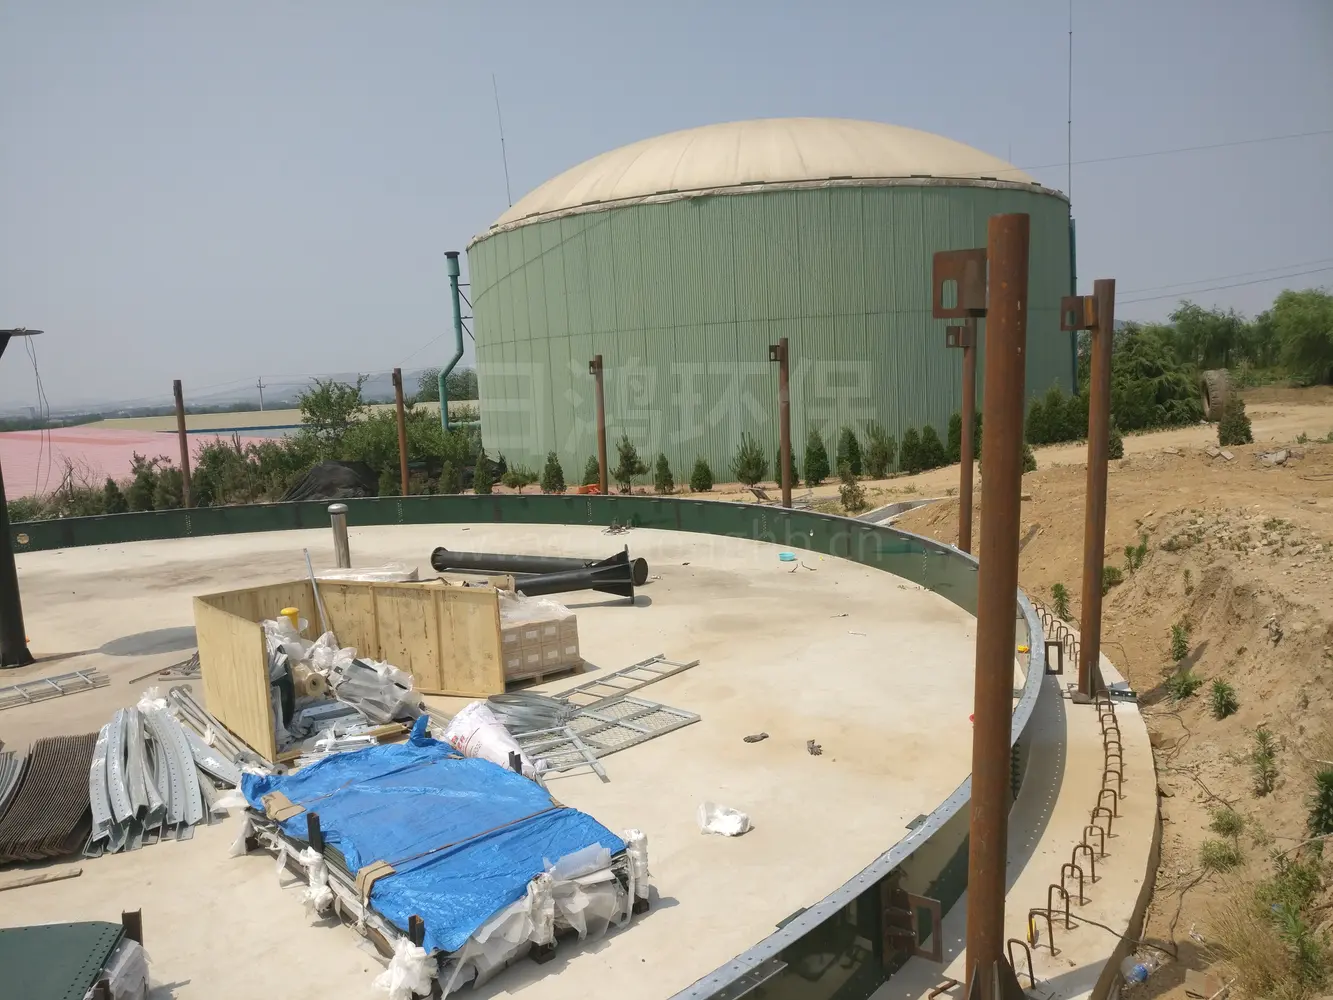
面对酒精、淀粉、屠宰、养殖、食品加工等高浓度、难生化前处理的有机废水,以及市政污泥、餐厨垃圾的减量化处置,传统好氧工艺能耗高、污泥产量大。CSTR(Continuous Stirred Tank Reactor,完全混合式厌氧反应器)以"全混搅拌 + 中温/高温厌氧消化 + 沼气能源回收"为核心,在密闭罐体内将有机物转化为清洁能源沼气,实现"降污染"与"产能源"双重收益。
IC厌氧反应塔
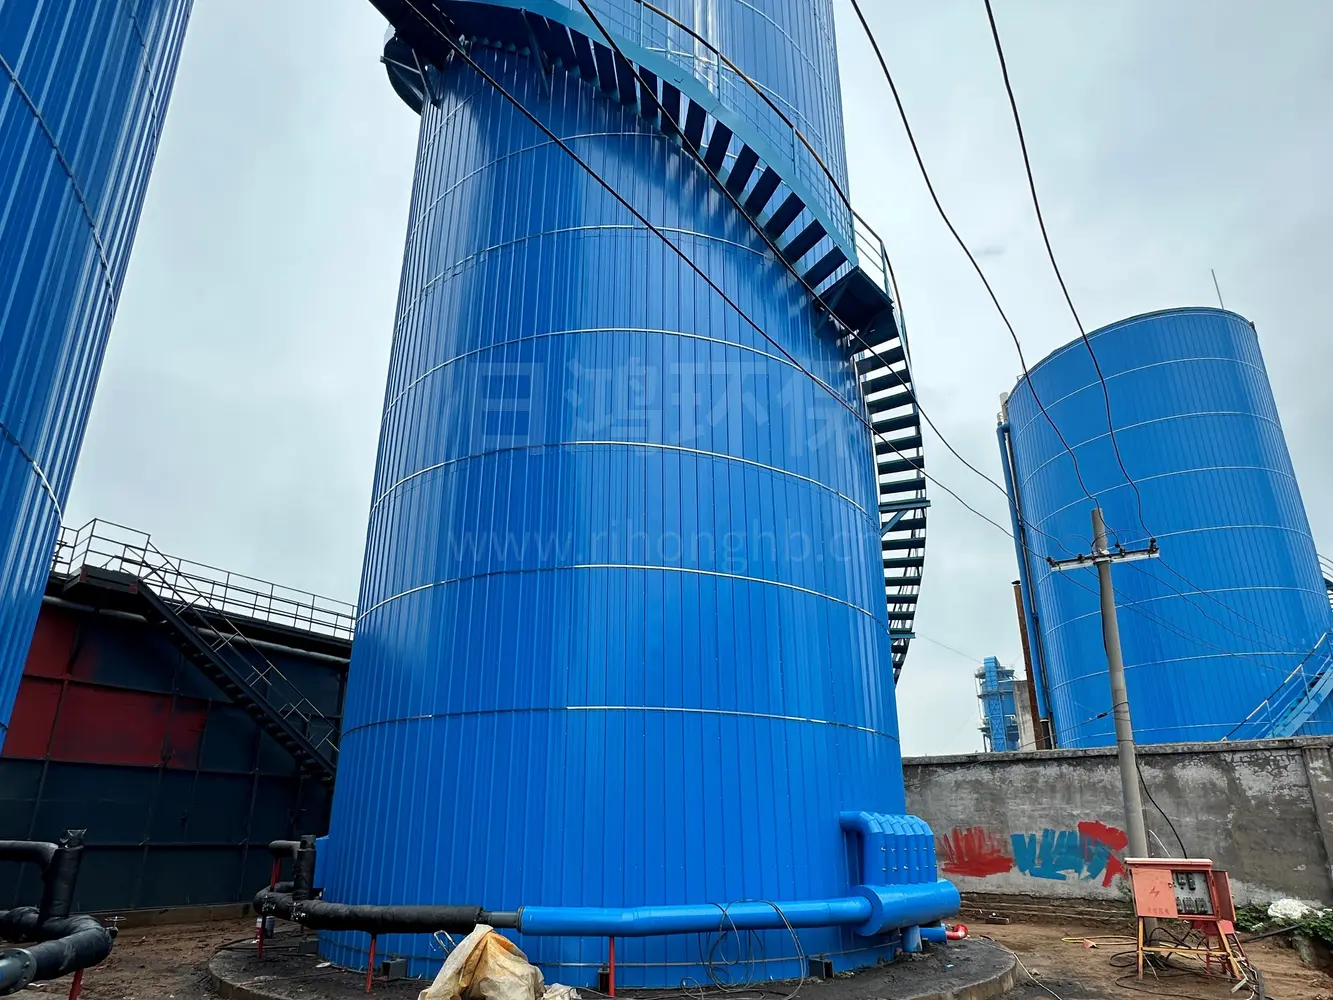
当中高浓度有机废水处理既要"高负荷、小占地",又要稳定运行与能源回收,传统 UASB 已接近负荷上限。IC(Internal Circulation,内循环)厌氧反应器以"高径比罐体 + 两级反应室 + 沼气内循环"为核心,借助产气动力在反应器内部形成泥水循环,传质效率与容积负荷大幅提升,是啤酒、淀粉、造纸、化工等行业的高效厌氧首选装备。